
 EN
Kaixin, sebuah perusahaan berteknologi tinggi khusus dalam R&D, pengeluaran dan penjualan injap saluran paip polimer.
Kegagalan Injap Bola: Punca, Tanda Amaran dan Pembetulan Praktikal
Panduan lapangan untuk jurutera loji, pasukan penyelenggaraan dan pembeli yang perlu memastikan saluran bendalir menghakis berjalan.
Kebanyakan kegagalan injap bola tidak bermula dengan pecah dramatik. Mereka bermula dengan kebocoran tempat duduk kecil, pemegang yang terasa lebih ketat berbanding bulan lepas, atau beberapa titik di sekeliling batang yang terhapus dan dilupakan. Pada masa injap tersekat sepenuhnya atau bocor secara berterusan, kerosakan biasanya sudah ada pada permukaan pengedap, batang atau sambungan badan.
Pertimbangan praktikal: kegagalan injap bola biasanya merupakan masalah haus, pencemaran atau pemasangan, bukan peristiwa rawak. Jika anda mengetahui laluan kegagalan biasa dan menyemaknya semasa penyelenggaraan yang dirancang, anda selalunya boleh menggantikan komponen yang murah dan bukannya kehilangan barisan pengeluaran.
kenapa Injap Bola Gagal: Jawapan Ringkas
Injap bola mengawal aliran dengan bola gerudi berputar pada dua tempat duduk. Apa-apa sahaja yang menghalang bola itu daripada duduk dengan bersih, atau yang merosakkan batang dan pengedap badan, akan menyebabkan kegagalan. Dalam perpaipan industri, punca dominan adalah:
- Kehausan permukaan tempat duduk dan bola daripada berbasikal yang kerap, media kasar atau operasi kering.
- Serangan kimia di mana bahan injap tidak serasi dengan cecair proses, suhu atau kepekatan.
- Pencemaran seperti skala paip, sanga kimpalan, atau media terhablur yang terperangkap di antara bola dan tempat duduk.
- Kerosakan batang dan pembungkusan disebabkan oleh salah jajaran, terlalu ketat atau beroperasi tanpa pemegang dipasang dengan betul.
- Tamatkan sambungan bocor daripada pengedap benang yang hilang, gasket rosak atau kitaran haba.
Injap bola jarang gagal kerana ia adalah injap bola. Gagal kerana tempat duduk, batang atau sambungan diminta untuk mengendalikan sesuatu yang tidak ditentukan untuknya.
Untuk injap plastik dan berlapik yang digunakan dalam perkhidmatan kimia, penyaduran elektrik dan air sisa, keserasian bahan dan had suhu penting sama seperti haus mekanikal. Injap boleh lulus ujian tekanan pada hari pertama dan masih gagal dalam beberapa bulan jika elastomer atau kerusi termoplastik membengkak dalam medium yang salah.
Mod Kegagalan Injap Bebola Biasa dan Gejala
| Mod kegagalan | Gejala biasa | Punca biasa | Semakan pertama |
|---|---|---|---|
| Kebocoran tempat duduk | Aliran berterusan apabila injap ditutup; kelihatan titisan dari hilir | Tempat duduk PTFE atau elastomer yang haus, bola tercalar, serpihan terperangkap | Asingkan talian, kitar injap, periksa media untuk pepejal |
| Kebocoran batang | Kelembapan atau menitis di sekeliling batang atau pemegang | Pembungkusan rosak, kakisan batang, beban sisi akibat salah jajaran | Periksa penjajaran pemegang dan ketat nat batang |
| Operasi kaku atau dirampas | Pemegang memerlukan daya yang berlebihan atau tidak akan berpusing | Pengerasan media, kakisan, pengedap bengkak, kekurangan berbasikal | Sahkan suhu media dan sejarah operasi terkini |
| Tamatkan kebocoran sambungan | Titiskan pada sambungan berulir, bebibir atau soket | Pengedap hilang, gasket rosak, tegasan pengembangan haba | Periksa sendi untuk pergerakan, retak atau penyemperitan gasket |
| Patah badan atau bola | Kebocoran secara tiba-tiba, badan retak, kepingan dalam barisan | Tukul air, tekanan berlebihan, bahan tidak serasi, kecacatan pembuatan | Semak lonjakan tekanan dan had operasi sistem |
Jadual bukanlah pengganti untuk penyiasatan kegagalan yang betul, tetapi ia membantu pasukan penyelenggaraan memberi keutamaan. Kebocoran batang biasanya kurang mendesak daripada patah badan, namun kedua-duanya boleh memberi isyarat masalah spesifikasi yang akan berulang pada injap seterusnya.
Laluan Kebocoran: Tempat Injap Bola Sebenarnya Gagal
Kebocoran injap bola mempunyai tiga laluan utama, dan setiap satu menghala ke pembetulan yang berbeza. Memahami mereka menghalang penggantian injap yang tidak perlu.
Kebocoran tempat duduk
Ini adalah aduan yang paling biasa. Bola tidak lagi melekat pada tempat duduk, jadi bendalir melepasi walaupun pemegangnya berada pada 90 darjah. Punca termasuk calar daripada zarah yang melelas, pembengkakan kimia pada bahan tempat duduk, atau ubah bentuk haba. Dalam injap plastik, penyambung hujung yang terlalu ketat boleh memesongkan kawasan tempat duduk dan mencipta laluan bocor.
Kebocoran batang
Cecair keluar di sekeliling batang, selalunya kelihatan sebagai titisan pada pemegang atau tampalan lembap pada bahagian atas injap. Ia biasanya datang daripada kehausan pembungkusan, kakisan batang, atau beban sisi apabila injap dipasang pada paip yang tidak sejajar. Mengendalikan injap tanpa pemegang dipasang juga boleh merosakkan pemasangan batang kerana pemegang membantu mengekalkan penjajaran.
Tamatkan kebocoran sambungan
Hujung berulir, bebibir dan soket boleh bocor jika sambungan tidak dimeterai dengan betul. Pada hujung berulir, pita benang atau sealant hilang adalah punca yang kerap. Pada hujung bebibir, pengetatan bolt yang tidak rata atau gasket yang rosak akan muncul sebagai titisan pada bebibir. Berbasikal haba boleh melonggarkan sendi dari semasa ke semasa, terutamanya apabila bahan yang berbeza berkembang pada kadar yang berbeza.
Kesilapan Pengendalian dan Pemasangan Yang Memendekkan Hayat Injap
Banyak kegagalan injap bola dibuat sebelum injap melihat cecair proses. Kesilapan berikut adalah biasa dalam projek perpaipan industri dan biasanya boleh diperbetulkan semasa semakan pemasangan.
- Menggunakan injap sebagai peranti pendikit. Injap bola direka untuk perkhidmatan on-off. Operasi separa terbuka mendedahkan tempat duduk kepada hakisan berkelajuan tinggi.
- Mengabaikan keserasian media. Injap yang dinilai untuk perkhidmatan air mungkin gagal dengan cepat dalam asid pekat, pelarut atau kaustik panas.
- Sambungan berulir terlalu ketat. Ini meretakkan badan plastik dan memesongkan tempat duduk, mewujudkan kebocoran yang muncul sejurus selepas pentauliahan.
- Meninggalkan serpihan paip dalam talian. Kimpal sanga, pasir dan skala calar bola dan benamkan di tempat duduk.
- Gagal mengitar injap. Injap yang berada dalam satu kedudukan selama bertahun-tahun boleh merampas daripada media pengerasan atau kakisan.
Amaran: Jangan kendalikan injap bola tanpa pemegang dipasang. Pemegang membantu memastikan batang sejajar dan menghalang kerosakan pada pemasangan batang. Jika pemegangnya tiada, gantikannya sebelum mengayuh injap.
Keserasian Bahan dan Media: Apabila Injap Baik Gagal
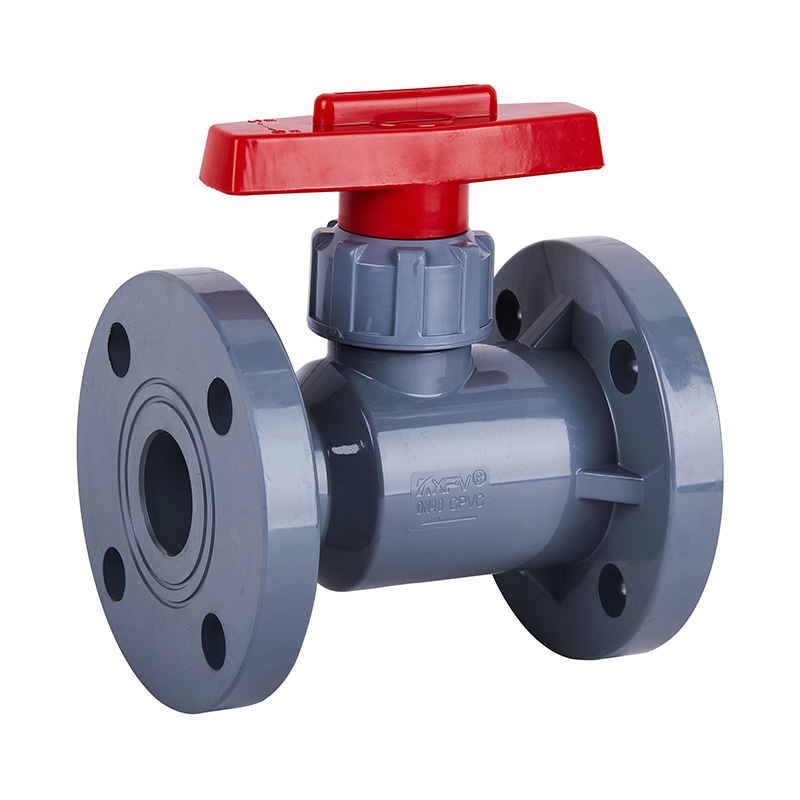
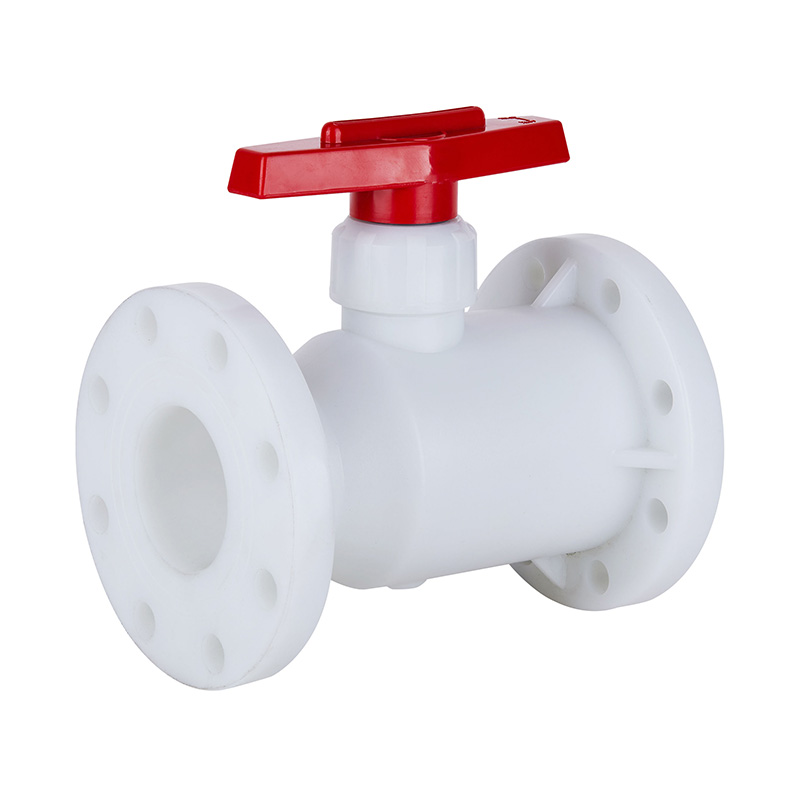
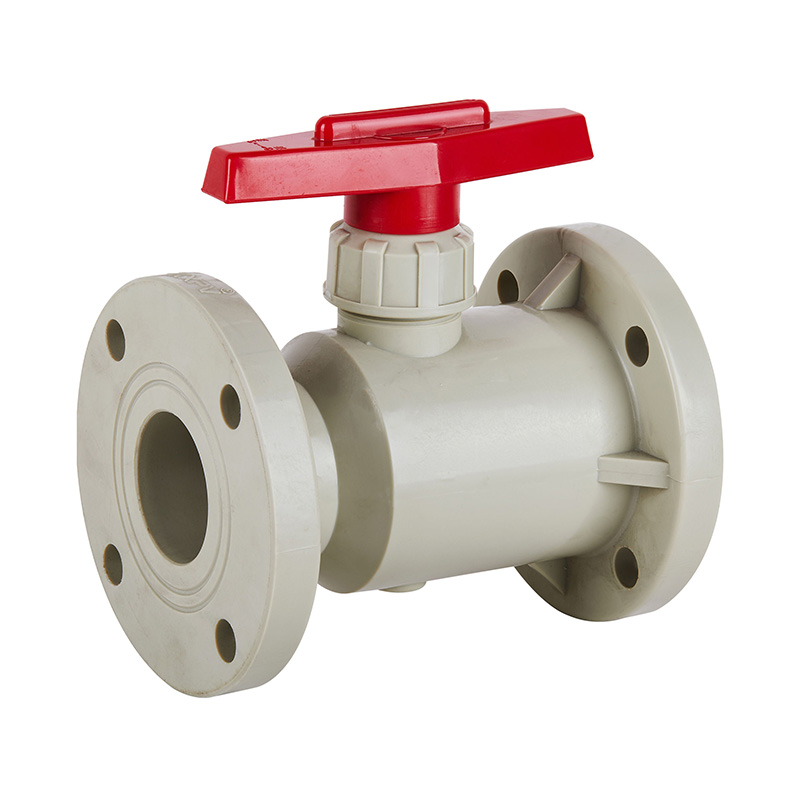
Dalam perkhidmatan menghakis, badan injap mungkin bertahan semasa tempat duduk, pembungkusan atau batang gagal. Itulah sebabnya pemilihan bahan mesti mempertimbangkan setiap komponen yang dibasahi, bukan hanya badan. Bahan bukan logam biasa termasuk PVC-U, PVC-C, PVDF, PPH dan FRPP. Setiap satu mempunyai had suhu dan rintangan kimia yang berbeza.
Sebagai contoh, PVC-U adalah menjimatkan untuk banyak garis asid dan kaustik pada suhu sederhana, tetapi ia boleh melembutkan atau retak tekanan di bawah pelarut tertentu dan suhu yang lebih tinggi. PVDF menawarkan rintangan kimia yang lebih luas dan keupayaan suhu yang lebih tinggi, tetapi kosnya lebih tinggi dan memerlukan amalan pemasangan yang berbeza. PPH dan FRPP sering dipilih untuk saliran, air sisa, dan aliran kimia campuran di mana kos dan rintangan kimia perlu seimbang.
maklumat: Sentiasa sahkan suhu berterusan maksimum, kepekatan dan tekanan sebelum menentukan injap bola plastik. Injap yang berfungsi dengan baik dalam larutan asid 20% pada 20°C mungkin gagal dengan cepat dalam larutan yang sama pada 60°C.
Pemeriksaan dan Penyelesaian Masalah: Urutan Praktikal
Apabila injap bola gagal, elakkan menggantikannya dengan segera. Pemeriksaan singkat boleh mendedahkan sama ada masalahnya ialah injap, pemasangan atau prosesnya. Gunakan urutan ini:
- Periksa bahagian luar. Cari kelembapan atau titisan di sekeliling batang, badan dan sambungan hujung. Kenal pasti laluan kebocoran yang tepat.
- Semak sejarah operasi. Semak kekerapan injap dikitar dan sama ada ia digunakan untuk pendikit.
- Sahkan syarat media. Sahkan suhu, kepekatan, dan kehadiran pepejal atau zarah terampai.
- Asingkan dan kitar injap. Dengan garisan diasingkan dengan selamat, pusingkan pemegang melalui julat penuhnya. Perhatikan kekakuan atau pengisaran.
- Semak pemasangan. Cari salah jajaran paip, sambungan yang terlalu ketat, dan pengedap atau gasket benang yang hilang.
- Tentukan baiki atau ganti. Jika badan retak atau bola tercalar dalam, penggantian biasanya lebih dipercayai daripada pembaikan.
Kejayaan: Injap yang bersaiz, dipasang dan dikitar dengan betul mengikut jadual yang dirancang selalunya akan bertahan lebih lama daripada paip di sekelilingnya. Kuncinya adalah untuk menangkap kehausan kerusi dan batang sebelum ia menjadi kebocoran proses.
bahaya: Jangan sekali-kali melonggarkan atau mengeluarkan badan injap, batang atau sambungan hujung semasa talian bertekanan. Media kimia boleh menyebabkan kecederaan teruk. Sentiasa asingkan, kurangkan tekanan dan longkang talian terlebih dahulu.
Nota Pencegahan dan Spesifikasi untuk Perpaipan Industri
Mencegah kegagalan injap bola bermula dengan spesifikasi. Untuk projek kimia, penyaduran elektrik dan alam sekitar, injap hendaklah sepadan dengan bahan paip, piawaian yang digunakan oleh projek dan keadaan operasi sebenar. Piawaian biasa termasuk GB, ANSI/ASTM dan JIS. Julat saiz untuk injap plastik industri selalunya dijalankan dari DN15 hingga DN300 untuk injap automatik, manakala injap rama-rama manual boleh mencapai DN1000 dan sistem paip boleh mencapai DN800 dalam projek tersuai yang lebih besar.
Apabila membeli, tanyakan bahan yang dibasahi, tempat duduk dan bahan pembungkusan, penarafan suhu tekanan dan piawaian yang digunakan untuk membuat injap. Jika injap diautomatikkan, sahkan jenis penggerak, sama ada elektrik atau pneumatik, dan kedudukan selamat-gagal. Untuk perkhidmatan menghakis, injap kos rendah yang gagal dalam tempoh enam bulan adalah lebih mahal daripada injap yang ditetapkan dengan betul yang bertahan selama bertahun-tahun.
Akhir sekali, anggap kegagalan injap bola sebagai isyarat penyelenggaraan, bukan hanya penggantian bahagian. Setiap kegagalan memberitahu anda sesuatu tentang proses, pemasangan atau spesifikasi. Rakam mod kegagalan, keadaan media, dan hayat perkhidmatan. Rekod itu ialah alat yang paling berguna untuk memilih injap yang lebih baik pada masa akan datang.
 Ibu Pejabat: No. 539 Bohai Road, Daerah Beilun, Bandar Ningbo, Wilayah Zhejiang, P.R. China

 +86-18067123177